
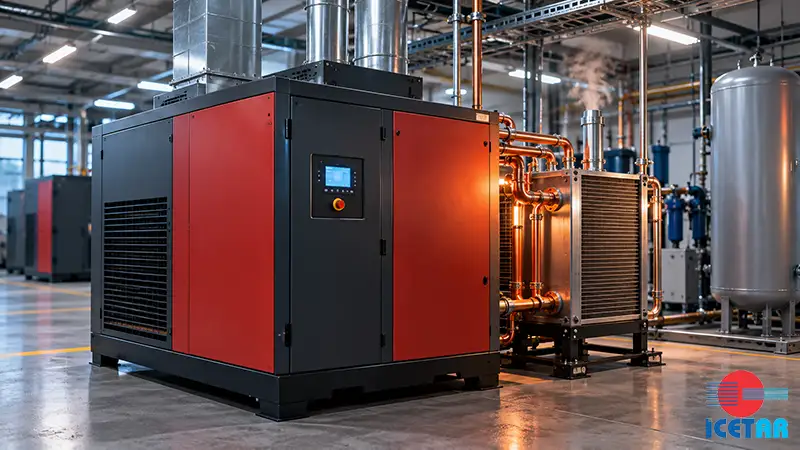
A eficiência energética em ar comprimido é, na maioria das fábricas, a maior oportunidade de redução de custo operacional que ninguém está olhando. O ar comprimido costuma ser tratado como um recurso disponível a qualquer momento, sem medição individualizada, o que esconde o quanto ele pesa na conta de energia. Duas tecnologias concentram a maior parte do ganho possível: o compressor com variador de velocidade (VSD) e a recuperação de calor do processo de compressão — elementos que atuam integrados a todo o sistema de ar comprimido industrial.
Por que o ar comprimido é caro para gerar
Comprimir ar é um processo energeticamente ineficiente por natureza: cerca de 80% a 90% da energia elétrica fornecida a um compressor de parafuso se converte em calor, e apenas uma fração pequena se transforma em energia pneumática útil. Isso não é um defeito de projeto de um compressor específico, é uma característica física do processo de compressão. Na prática, isso significa duas coisas: primeiro, que reduzir o consumo de ar comprimido tem impacto direto e desproporcional na conta de energia da planta; segundo, que o calor gerado nesse processo não precisa ser desperdiçado — em compressores lubrificados, até cerca de 94% desse calor pode ser captado no circuito de óleo e água e reaproveitado, como veremos adiante.
Compressor com variador de velocidade (VSD): o que é e quando compensa
Um compressor de velocidade fixa liga e desliga (ou alterna entre carga e alívio) para acompanhar a demanda de ar da fábrica. Nesse ciclo, o motor frequentemente opera fora do seu ponto de maior eficiência, e o consumo de energia não acompanha proporcionalmente as variações de demanda.
Um compressor com VSD (Variable Speed Drive, variador de velocidade) ajusta a rotação do motor de forma contínua para entregar exatamente a vazão de ar exigida a cada momento. Quando a demanda cai, o motor gira mais devagar e consome menos energia, em vez de continuar operando em ciclos de carga e alívio.
O ganho de eficiência do VSD depende diretamente do perfil de consumo da planta:
Demanda variável ao longo do dia ou entre turnos. É o cenário onde o VSD traz o maior retorno. Fábricas com picos de produção intercalados com períodos de baixa demanda (trocas de turno, paradas para manutenção, variação entre linhas) desperdiçam energia com compressores de velocidade fixa operando acima da necessidade real.
Demanda constante e previsível, próxima da capacidade nominal do compressor. Nesse cenário, o ganho do VSD é menor, porque o compressor de velocidade fixa já opera próximo do seu ponto ideal de eficiência a maior parte do tempo.
Por isso, antes de decidir entre VSD e velocidade fixa, o passo correto é levantar o perfil real de consumo de ar da planta, não assumir que o VSD é sempre a opção mais eficiente. Um sistema de monitoramento de consumo, mesmo que simples, é o que transforma essa decisão de suposição em dado.
Os limites operacionais do VSD
O VSD não é eficiente em qualquer faixa de rotação. Operar um compressor VSD de forma contínua abaixo de cerca de 20% a 25% da sua rotação mínima traz riscos operacionais reais: superaquecimento do motor, lubrificação insuficiente do elemento de compressão e maior propensão à condensação precoce de água no óleo. Um VSD dimensionado para trabalhar constantemente perto do piso da sua faixa de modulação não está entregando eficiência, está operando fora da zona para a qual foi projetado.
Esse limite é especialmente relevante em plantas com consumo base alto e picos ocasionais. Nesses casos, a prática consagrada no setor é a configuração híbrida: um compressor de velocidade fixa dimensionado para atender à carga base (base load) constante da fábrica, combinado com um compressor VSD menor, dedicado a modular apenas as oscilações de pico acima dessa base. Essa combinação evita que o VSD opere fora da sua faixa eficiente e concentra o ganho de modulação exatamente onde ele existe: na variação, não na carga constante.
Recuperação de calor: aproveitando o que seria perdido
Como explicado acima, a maior parte da energia consumida por um compressor se converte em calor durante a compressão. Em compressores de parafuso lubrificados, esse calor é normalmente dissipado para o ambiente através do sistema de resfriamento (a ar ou a água). Um sistema de recuperação de calor capta parte dessa energia térmica antes que ela seja descartada e a redireciona para outro uso na planta.
As aplicações mais comuns de calor recuperado incluem aquecimento de água para processos industriais ou uso sanitário, pré-aquecimento de ar para sistemas de secagem, e aquecimento de ambientes em climas frios. A viabilidade depende de a planta ter, de fato, uma demanda de calor compatível em volume e temperatura com o que o sistema de compressão consegue fornecer — nem toda fábrica tem esse uso disponível, e por isso a recuperação de calor deve ser avaliada caso a caso, não tratada como benefício automático de qualquer compressor.
Outros fatores que afetam a eficiência do sistema, além do compressor
Focar apenas na tecnologia do compressor deixa de lado ganhos igualmente relevantes, e às vezes mais baratos de capturar:
Vazamentos na rede. Redes de ar comprimido sem programa de monitoramento ativo costumam perder, segundo referências consagradas do setor, entre 20% e 30% de todo o ar gerado em vazamentos nas conexões, engates rápidos e mangueiras. Esse ar perdido consumiu energia para ser gerado e não gerou nenhum valor produtivo — é, na maioria das plantas, a maior fonte isolada de desperdício de energia em ar comprimido.
Pressão de trabalho acima do necessário. Operar o sistema com pressão superior à exigida pelos equipamentos mais sensíveis da planta gera consumo de energia adicional sem benefício. A regra prática consagrada no setor é: cada 1 bar de pressão gerada acima do necessário aumenta o consumo de energia elétrica do compressor em aproximadamente 7% a 8%. Em plantas que operam com margem de segurança excessiva na pressão de geração “só para garantir”, esse excedente vira custo fixo todos os meses.
Filtros e secadores mal mantidos. Elementos filtrantes saturados e secadores fora de especificação aumentam a queda de pressão no sistema, forçando o compressor a trabalhar mais para entregar a mesma pressão útil nos pontos de uso — um efeito que passa despercebido até aparecer na conta de energia.
Dimensionamento da tubulação. Redes subdimensionadas geram queda de pressão ao longo do percurso, exigindo que o sistema opere com pressão de geração mais alta para compensar. Esse tema é tratado em detalhe no artigo sobre dimensionamento de tubulação de ar comprimido.
Na prática, um programa de eficiência energética em ar comprimido combina esses fatores com a escolha certa de tecnologia de compressor — o VSD não substitui a correção de vazamentos, e a recuperação de calor não compensa uma rede mal dimensionada.
Perguntas frequentes
O que significa VSD em compressor de ar? VSD é a sigla para Variable Speed Drive, variador de velocidade. É a tecnologia que ajusta a rotação do motor do compressor de forma contínua para acompanhar a demanda real de ar, em vez de operar em ciclos fixos de liga e desliga.
Compressor com VSD sempre economiza mais energia que compressor de velocidade fixa? Não necessariamente. O ganho depende do perfil de consumo da planta. Em demanda variável, o VSD costuma trazer economia relevante. Em demanda constante e próxima da capacidade nominal, a diferença é menor.
Compressor VSD pode operar em qualquer rotação sem problema? Não. Operar continuamente abaixo de cerca de 20% a 25% da rotação mínima traz riscos como superaquecimento do motor e lubrificação insuficiente do elemento. Em plantas com consumo base alto, a solução costuma ser combinar um compressor de velocidade fixa para a carga base com um VSD menor para modular os picos.
Vale a pena investir em recuperação de calor no compressor de ar? Depende de a planta ter uma demanda de calor compatível (aquecimento de água, pré-aquecimento de processos, aquecimento de ambientes). Sem esse uso disponível, o benefício da recuperação de calor é limitado.
Qual o maior fator de desperdício de energia em sistemas de ar comprimido? Vazamentos não corrigidos na rede costumam representar a maior fonte de desperdício, junto com pressão de operação acima do necessário e manutenção atrasada de filtros e secadores.
Mapeie onde sua fábrica está desperdiçando energia
Definir entre compressor de velocidade fixa, modulação por VSD ou sistema híbrido não depende de suposições: exige diagnóstico de vazão e perfil real de demanda. Conheça a linha de compressores de ar da Icetar, incluindo modelos com variador de velocidade, e fale com os especialistas de engenharia da Icetar para auditar sua geração de ar e dimensionar o equipamento ideal para a sua operação.